


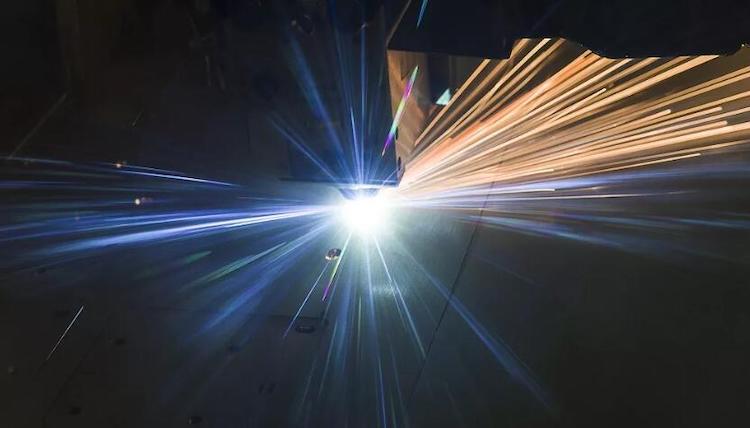
For bare et tiår siden ble fiberlaserkuttere ansett som spesialister på tynne ark. Butikker fant raskt ut at de måtte investere i dem for å konkurrere, eller i det minste kutte målematerialet. For plateskjæring av høy kvalitet er CO2-lasere fortsatt veien å gå. Visst, fiberlasere kunne kutte tykkere emner, men kvaliteten var ikke bra, og hastighetsfordelen deres forsvant nesten ved kutting av veldig tykke plater. I dag har verden endret seg.
Hjelpegassteknologi har kommet langt på bare noen få år, og den er en av de viktigste bidragsyterne til det raskt skiftende området laserskjæring. Linsematerialer og deres design har blitt forbedret, det samme har skjærehoder og dyser. Moderne fiberlaserstråleleveringssystemer kan sees å takle enorme fotonkrefter komfortabelt. 20, 30 og til og med 50 kW ultra-høy-effekt lasere kan nå skjære tykke plater raskt og rent.
"Ren" er det operative ordet her. Hvorvidt en laser gir økonomisk mening kommer ned til kostnad per del. I dag blomstrer høyeffektlasere innen presisjonsplateskjæring. Hvis en del tidligere ble plasmakuttet og deretter avgradet eller ferdigbehandlet på en fresemaskin, kan det nå gjøres på en fiberlaser.
Hjelpegassblanding bidrar til å gjøre det hele mulig. Selv de tykkeste platene i dag behandles ikke med oksygen, men med en nitrogen-oksygenblanding. Hjelpegasstrømmen består fortsatt primært av nitrogen, en inert gass som driver ut det smeltede metallet fra snittet, men en liten del oksygen gir den kjemiske reaksjonen som bidrar til å bringe snittet til bunnen for en slaggfri kant.
Stativet mellom overflaten og munnstykket er gjort så lite at det nesten ikke eksisterer, alt for å tillate en laminær strøm av hjelpegasser gjennom snittet slik at nitrogen-oksygenblandingen kan fungere etter hensikten. Ved presisjonsplateskjæring er overdreven ekstra gassturbulens fienden til ren laserskjæring.
Tidlige gassblandingsapplikasjoner dukket opp for mer enn et tiår siden, ikke for tykt stål, men for slaggfri skjæring av aluminium. Steve Albrecht, president for Pewaukee, Wisconsin-baserte Liberty Systems, en leverandør av nitrogengenerering og gassblanding, husker at han brukte nitrogen-oksygenblandinger i de tidlige 2010-årene, ikke for fiberlasere, men for en 4 kW CO2 system for å kutte 0.125-tommers tykt aluminium.
"Aluminium har et oksidlag på toppen," sier Albrecht, "og du må brenne det av for å forhindre slagg eller grader. Som applikasjonsingeniørene oppdaget, hjelper en nitrogenassistert luftstrøm med en dose oksygen til å eliminere hard- for å fjerne avskum på kantene av laserkuttet aluminium.
"Som et mykere materiale har aluminium noen unike egenskaper for laserskjæring," sier David Bell, president for Witte Gas Control i Alpharetta, Georgia, "gassblandingen er nyttig. Hvis du kutter aluminium med oksygen, brenner du det. Hvis du kutt den med nitrogen får du kantstriper Bland de to og du får et renere snitt.
Etter hvert som fiberlasere begynte å ta over markedet og tilgjengelig kraft fortsatte å vokse, fortsatte hjelpegassstrategier å utvikle seg. Applikasjonsingeniører begynte å eksperimentere med forskjellige kombinasjoner av nitrogen og oksygen.
Som Albrecht husker, da ingeniører begynte å få gode resultater med oksygennivåer som nærmet seg 20 prosent, åpnet det døren for å bruke ultratørr luft til kutting. Dette sparte produsenten for mye penger, spesielt med tanke på mengden hjelpegass som forbrukes av de tidlige fiberlaserne.
"Da de første 6 kW og 8 kW fibrene kom ut," sier Albrecht, "det var da ultratørr luftskjæring virkelig begynte å ta av.
Ettersom fiberlaserkraften fortsatte å øke, endret imidlertid hjelpegassstrategien seg. Kutteforholdene for fiberlaserne med høyest effekt ble bygget rundt presise nitrogen-oksygenblandinger med lavt oksygeninnhold.
OEM-er av laserkutter begynte å eksperimentere med forskjellige dyser og forskjellige tilnærminger for å oppnå en jevn laminær strøm av hjelpegasser rundt en kraftigere stråle. Dysedesign ble optimalisert. Noen dysegeometrier fanger gassen på toppen av metallet. Andre teknikker bruker luft "gardiner" rundt kolonnen av hjelpegass. Som Albrecht forklarer, avhenger disse metodene av maskinbyggeren, men alle jobber mot samme mål: å oppnå den beste kuttkvaliteten til den laveste kostnaden per stykke. Dette inkluderer bruk av hjelpegasser og spesielt å finne den optimale blandingen for å forbedre kuttkvalitet og hastighet.


