


01
Høydepunkter i papir
Ultra-høy-lasere muliggjør enkelt-sveising av tykke-komponenter, og gir fordeler som høy effektivitet og lave kostnader; imidlertid hindrer forekomsten av pukkeldefekter deres praktiske anvendelse. Denne studien foreslår en metode for å undertrykke pukkeldefekter basert på overflateteksturering av støt-skjøtgrensesnitt, for å oppnå enkelt-sveising av høy-kvalitet av 20 mm tykt rustfritt stål. En Computational Fluid Dynamics (CFD) modell som inkluderer overflatemikrostrukturfunksjoner ble etablert, og simuleringsresultatene viste god samsvar med eksperimentelle data. Overflateteksturering utøver to primære direkte effekter: den fremmer utvidelsen av det smeltede bassenget og forbedrer laserenergiabsorpsjonen, og letter dermed overgangen til nøkkelhullet fra en ikke-penetrerende til en penetrerende tilstand. Det smeltede metallet nær nøkkelhullsveggene oppviser høyere tangentielle hastigheter samtidig som det hindrer den nedadgående strømningen av smelten; videre, fraværet av en lav-hastighetssone i bunnen av smeltebassenget muliggjør overflate-spenning-drevet tilbake-sidesmeltesammentrekning, og derved undertrykker dannelsen av pukkeldefekter. De resulterende sveisesømmene har finere korn og en høyere andel av korngrenser med lav-vinkel, og viser utmerket strekkfasthet og forlengelse. Endringene i sveisemikrostrukturen stammer fra de mer intense termiske syklusene som det smeltede bassenget opplever, mens forbedringene i mekaniske egenskaper først og fremst tilskrives den forbedrede kvaliteten på sveiseformasjonen. Denne metoden krever ikke noe ekstra hjelpeutstyr under sveiseprosessen, og tilbyr en svært lovende løsning for industriell bruk av ultra-high-single pass-lasersveising ved produksjon av tykke-komponenter.
02
**Fulltekstoversikt**
Løser utfordringene knyttet til ultra-high-single pass-lasersveising av tykke plater-spesifikt dens mottakelighet for "humpende" defekter til tross for dens høye effektivitet og lave kostnader, og avhengigheten av eksisterende undertrykkingsmetoder på ekstra hjelpeutstyr-denne studien foreslår en{5}mikro{6}overflatestrukturering{6} tverrsnitt, med 20 mm tykt 316L austenittisk rustfritt stål som eksperimentelt materiale. Overflatemikro-strukturer med varierende parametere ble fremstilt via pulsert lasernettskanning (utpekt som P-0 for den ikke-strukturerte kontrollgruppen, der alle parametere ble satt til null; og P-1 til og med P-4 for mikro-med-strukturerte grupper med 1 mm-struktur, men 0 mm. i laserkraft og pulsfrekvens). Videre ble det etablert en CFD-modell som inkorporerte overflatemikro-strukturfunksjoner, og undersøkelsen ble utført ved hjelp av en omfattende pakke med teknikker, inkludert laserkonfokalmikroskopi, elektron-tilbakespredningsdiffraksjon (EBSD), strekktesting og høyhastighetsavbildning. De eksperimentelle resultatene viser at parametergruppe P-2 (lasereffekt: 90 W; pulsfrekvens: 100 Hz) effektivt undertrykker humping-defekter, og oppnår derved enkel-sveising av høy-kvalitet. Den underliggende mekanismen involverer overflatemikro-strukturering som fremmer smeltebassengutvidelse og laserenergiabsorpsjon, og letter dermed overgangen til nøkkelhullet fra en ikke-penetrerende til en penetrerende tilstand. Denne overgangen resulterer i økt tangentiell hastighet av det smeltede metallet nær nøkkelhullsveggene, hemmet nedadgående strømning av smelten, og eliminering av soner med lav{40}}hastighet i bunnen av smeltebassenget. Samtidig viser sveisemikrostrukturen kornforfining og en redusert andel av korngrenser med lav-vinkel; følgelig når strekkfastheten og forlengelsen henholdsvis 96 % og 65 % av basismetallets verdier. Denne metoden krever ikke noe ekstra hjelpeutstyr, og tilbyr høy fleksibilitet og allsidighet, og gir en levedyktig løsning for industriell anvendelse av ultra-høy-effekt lasersveising av tykke plater. Imidlertid anerkjenner studien også visse begrensninger - som kravet om et ekstra prosesstrinn og mangelen på en klart definert korrelasjon mellom spesifikke materialer og optimal overflateruhet - noe som indikerer behovet for ytterligere forskning og foredling i fremtiden.
03
Visuell analyse
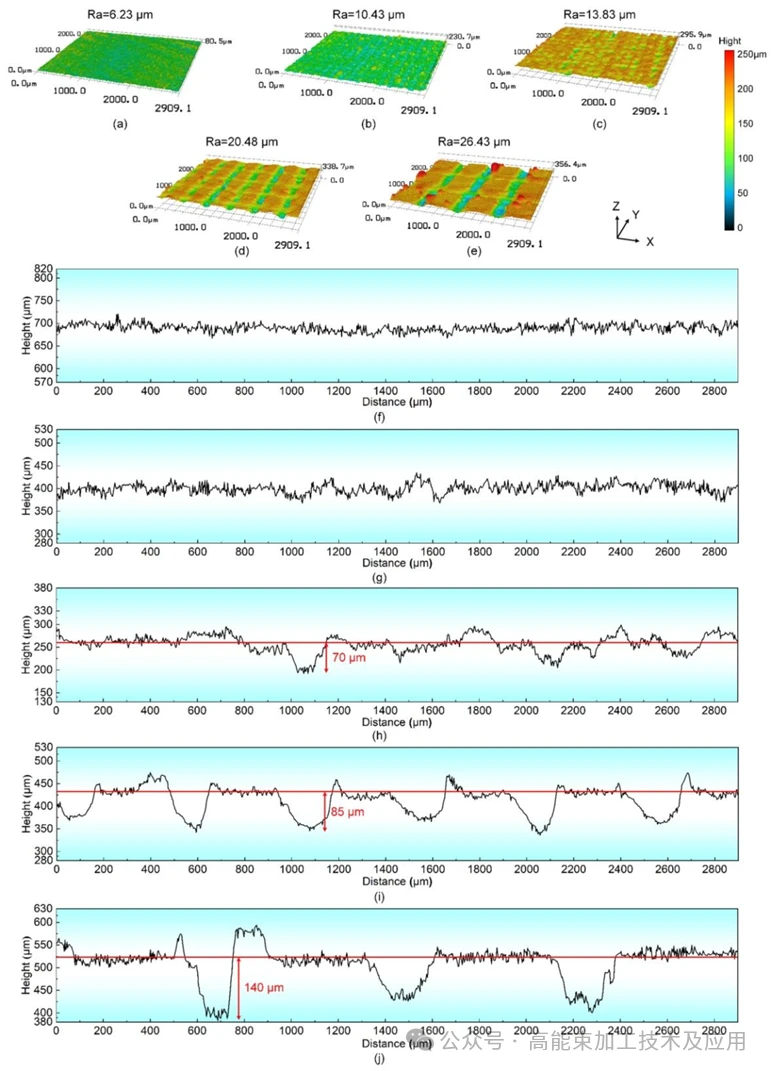
Figur 1 illustrerer at overflaten til prøve P-0 (a, f) ikke viser noen mikrostrukturer overhodet, og ser helt glatt og flat ut. Prøve P-1 (b, g)-behandlet med lav effekt og høy skannehastighet (45 W, 150 Hz)-funksjoner forskjøvet, fiske-skala-som smeltebassenger (Ra=6.23 μm). Prøve P-2 (c, h)-behandlet ved 90 W og 100 Hz-viser kontinuerlige, krusning-lignende spor (Ra=10.43 μm) uten medfølgende sprut. Prøver P-3 (d, i) og P-4 (e, j) - behandlet på et høyere effektnivå (120 W) - viser Ra-verdier som når henholdsvis 20,48 μm og 26,43 μm, karakterisert ved tilstedeværelsen av dype riller og sprutpartikler. Disse resultatene viser at mikrostrukturene til P-2-gruppen har moderat ruhet; denne konfigurasjonen sikrer effektivt absorpsjon av laserenergi, samtidig som man unngår for store hull, og legger dermed et solid grunnlag for undertrykkelse av pukkeldefekter. I motsetning til dette er prøve P-0, som ikke har gjennomgått noen overflatestruktureringsbehandling, ikke i stand til å oppnå denne gunstige effekten.
04
Sammendrag
Denne studien foreslår en overflatemikro-struktureringsmetode for støtskjøter, som med suksess oppnår undertrykkelse av "pukkel"-defekter under enkelt-pass, ultra-høy-lasersveising av 20 mm tykt 316L rustfritt stål. Denne tilnærmingen muliggjør produksjon av skjøter av høy-kvalitet uten behov for ekstra hjelpeutstyr. Metoden bruker en pulserende laser for å fremstille mikro-strukturer med moderat ruhet på skjøtoverflaten (med et støtgap som varierer fra 1/15 til 2/15 av laserpunktets diameter). På den ene siden fremmer dette sveisebassengutvidelsen og forbedrer laserenergiabsorpsjonen, og letter dermed overgangen av nøkkelhullet fra en lukket tilstand til en stabil, fullt penetrerende tilstand. På den annen side, ved å utnytte Marangoni-effekten, øker den tangentialhastigheten til det smeltede metallet nær nøkkelhullsveggene, og hindrer derved nedadgående strømning av smelten og eliminerer lavhastighetssoner i bunnen av sveisebassenget, og reduserer smelteakkumulering ved bunnen fundamentalt. Videre utsetter overflatemikrostruktur{18}} sveisesømmen for høyere topptemperaturer og lengre oppholdstid ved høye temperaturer, noe som resulterer i kornforfining. Til syvende og sist fører dette til forbedrede mekaniske egenskaper, hvor strekkstyrken og forlengelsen av skjøten når henholdsvis 96 % og 65 % av grunnmetallets verdier. Sammenlignet med tradisjonelle teknikker-som vakuum-assisterte eller elektromagnetisk assisterte metoder- gir denne tilnærmingen overlegen fleksibilitet og bred anvendelighet; teoretisk sett er den egnet for sammenføyning av lange sømmer og buede overflater på tvers av ulike materialtykkelser. Imidlertid gjenstår visse begrensninger, inkludert kravet om ytterligere behandlingstrinn og mangelen på klart definerte korrelasjoner mellom spesifikke materialer og deres optimale overflateruhetsparametere; følgelig bør fremtidig forskning fokusere på ytterligere å optimalisere effektiviteten til mikro{27}}struktureringsprosessen.


