


Med den raske utviklingen av global produksjonsindustri blir sveiseteknologi mer og mer brukt, sveiseteknologinivået er også høyere og høyere. Nye sveiseprosessmetoder fortsetter å dukke opp, profesjonelt sveiseutstyr endrer seg dag for dag. Samtidig må innenlandske og utenlandske produsenter av sveiseutstyr vise sin egen styrke på ulike måter, spesielt gjennom utstillinger for å vise et bredt utvalg av produkter og avansert teknologi. Ved slutten av århundret karbonbuesveising utviklingen så langt, men mer enn hundre års historie, dannelsen av dagens hundrevis av metoder, nivået av sveiseteknologi har også nådd en ny høyde. Sveisestrukturen beveger seg mot storskala, kompleks retning med høye parametere.
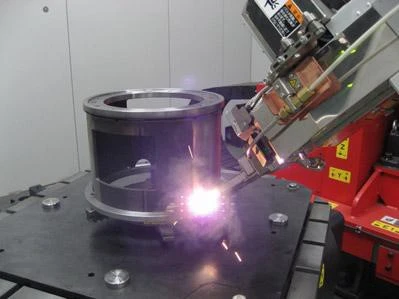
Lasersveising teknologi prosessprinsippet
Laserstråling varmer opp overflaten som skal behandles, overflatevarmen spres til interiøret gjennom varmeledning, og ved å kontrollere laserparametrene som bredde, energi, toppeffekt og repetisjonsfrekvens til laserpulsen, smeltes arbeidsstykket for å danne en bestemt smeltet basseng.
Lasersveising kan realiseres med kontinuerlige eller pulserende laserstråler, og prinsippet for lasersveising kan deles inn i varmeledningssveising og laser dypsmeltesveising. Effekttetthet mindre enn 10 ~ 10 W / cm for varmeledningssveising, denne gangen grunne fusjonsdybde, sveisehastigheten er langsom; effekttetthet større enn 10 ~ 10 W / cm, metalloverflaten av den termiske effekten av den konkave inn i "hullet", dannelsen av dyp-smelte sveising, sveisehastighet, dybde og bredde forholdet til store funksjoner.
Lasersveiseteknologi er mye brukt i biler, skip, fly, høyhastighetsjernbaner og andre høypresisjonsproduksjonsfelt, for å gi en betydelig forbedring i folks livskvalitet, men også for å lede husholdningsapparatindustrien inn i en tid med presisjonsarbeid. .
Spesielt i Volkswagen skapte 42 meter sømløs sveiseteknologi, som i stor grad forbedret kroppens integritet og stabilitet etter at det ledende husholdningsapparatselskapet Haier Group på en storslått måte lanserte den første vaskemaskinen produsert av lasersømløs sveiseteknologi, avansert laserteknologi kan bringe store endringer i folks liv.
Laser kompositt sveisebehandlingsprinsipp
Laserkomposittsveising er en kombinasjon av laserstrålesveising og MIG-sveiseteknologi for å oppnå den beste sveiseeffekten, rask og sveisebroevne, er den mest avanserte sveisemetoden for tiden.
Fordelene med laserkomposittsveising er: høy hastighet, liten termisk deformasjon, lite varmepåvirket område, og å sikre sveisens metallstruktur og mekaniske egenskaper. Lasersveising er egnet for mange andre bruksområder i tillegg til sveising av tynnplate-konstruksjonskomponenter i biler. Teknologien brukes for eksempel i produksjon av betongpumper og mobile kranbommer, som krever bearbeiding av høyfast stål, hvor konvensjonell teknologi ofte fører til økte kostnader på grunn av behov for andre hjelpeprosesser (f.eks. forvarming). Videre kan teknologien også brukes til produksjon av jernbanekjøretøyer og konvensjonelle stålkonstruksjoner (f.eks. broer, drivstofftanker, etc.).
Friksjonsrørsveiseprosessprinsipp
Friction Stir Welding bruker friksjonsvarme og varme fra plastisk deformasjon som sveisevarmekilde. Friksjonsomrøringssveiseprosessen består av en sylindrisk eller annen formet (f.eks. gjengede sylindre) rørenål som settes inn i leddet til arbeidsstykket, og gjennom høyhastighetsrotasjonen av sveisehodet gnis den mot det sveisede arbeidsstykkematerialet, og dermed forårsaker at temperaturen på materialet i tilkoblingsområdet øker og mykner.
Rørfriksjonssveising i sveiseprosessens arbeidsstykke som skal festes stivt på bakputen, sveisehodesiden av høyhastighetsrotasjonen, siden av sømmen langs arbeidsstykket og arbeidsstykkets relative bevegelse.
Den utstikkende delen av sveisehodet når inn i materialet for friksjon og omrøring, skulderen til sveisehodet og overflaten av arbeidsstykkets friksjonsvarme, og brukes til å forhindre den plastiske tilstanden til materialet overløp, og kan samtidig spille en rolle i å fjerne overflaten av oksidfilmen.
På slutten av en friksjonsomrøringssveis er det igjen et nøkkelhull i enden av sveisen. Vanligvis kan dette nøkkelhullet fjernes eller forsegles med andre sveisemetoder.
Friksjonssveising kan realisere sveising mellom forskjellige materialer, som metall, keramikk, plast og så videre. Friksjonsrørsveising har høy sveisekvalitet, ikke lett å produsere defekter, lett å realisere mekanisering, automatisering, stabil kvalitet, lav pris og høy effektivitet.
Behandlingsprinsipp for elektronstrålesveising
Elektronstrålesveising er bruken av akselerert og fokusert elektronstrålebombardement plassert i et vakuum eller ikke-vakuumsveisinger generert av den termiske energisveisemetoden.
Elektronstrålesveising er mye brukt i mange bransjer som romfart, atomenergi, nasjonalt forsvar og militær, bilindustri og elektrisk og elektronisk instrumentering på grunn av fordelene ved å ikke bruke elektroder, ikke lett å oksidere, god prosess repeterbarhet og liten varmeforvrengning.
Elektroner fra elektronkanonen i emitteren (katoden) for å unnslippe, under påvirkning av akselerasjonsspenningen, akselereres elektronene til lysets hastighet {{0}}.3 ~ 0,7 ganger, med en viss kinetikk energi. Deretter ved elektronkanonen i elektrostatiske linser og elektromagnetiske linser, konvergens til en meget høy effekttetthet av elektronstrålestrømmen. Denne elektronstrålestrømmen påvirker overflaten av arbeidsstykket, elektronisk kinetisk energi til termisk energi og gjør at metallet raskt smelter og fordamper. Under påvirkning av høytrykksmetalldamp blir overflaten av arbeidsstykket raskt "boret" et lite hull, også kjent som "nøkkelhullet", med den relative bevegelsen av elektronstrålen og arbeidsstykket, det flytende metallet langs det lille hull rundt strømmen til baksiden av smeltebassenget, og avkjølt og størknet for å danne en sveis.
E-stråle penetreringsevne, krafttettheten er veldig høy, sveisedybden og -breddeforholdet er stort, kan nå 50:1, kan realisere den store tykkelsen på materialet for en tid, den maksimale sveisetykkelsen på 300 mm . sveisetilgjengelighet, sveisehastighet, vanligvis i 1m/min eller mer, varmepåvirket sone er liten, sveisedeformasjon er liten, sveisestruktur med høy presisjon. Elektronstråleenergien kan justeres, tykkelsen på det sveisede metallet kan være fra tynt til 0,05 mm til 300 mm tykt, ingen avfasning, en sveiset form, som er uoppnåelig med andre sveisemetoder. Kan bruke elektronstrålesveising materiale området er stort, spesielt for aktive metaller, ildfaste metaller og høye kvalitetskrav til arbeidsstykket sveising.
Ultrasonisk metall sveising prosessprinsippet
Ultrasonisk metallsveising er bruken av ultralydfrekvens mekanisk vibrasjonsenergi, kobler det samme metallet eller ulikt metall en spesiell metode. Metall i ultralydsveising, verken til arbeidsstykket for å levere strøm, eller til arbeidsstykket for å påføre høytemperatur varmekilde, men bare under statisk trykk, rammen vibrasjonsenergi inn i arbeidet mellom arbeidet med friksjon, deformasjonsenergi og begrenset temperatur stige. Metallurgisk binding mellom leddene er en slags solid state sveising realisert uten smelting av grunnmaterialet. Den overvinner effektivt fenomenene med sprut og oksidasjon som oppstår under motstandssveising. Ultrasonisk metallsveiser kan utføre enkeltpunktssveising, flerpunktssveising og kortstrimmelsveising for kobber, sølv, aluminium, nikkel og andre ikke-jernholdige ledninger eller arkmaterialer. Den kan brukes mye i sveising av SCR-ledninger, sikringsstykker, elektriske ledninger, litiumbatteripolstykker og polsko.
Ultrasonisk metallsveising ved hjelp av høyfrekvente vibrasjonsbølger som overføres til metalloverflaten som skal sveises, under trykk, slik at de to metalloverflatene gnider hverandre og dannelsen av fusjon mellom molekylære lag. Fordelene med ultrasonisk metallsveising ligger i den raske, energibesparende, høye fusjonsstyrken, god elektrisk ledningsevne, ingen gnister, nær den kalde tilstanden til prosessering; ulempene med de sveisede metalldelene kan ikke være for tykke (vanligvis mindre enn eller lik 5 mm), sveisestedet kan ikke være for stort, må settes under trykk.
Laser sveising fordeler funksjoner og bruksområde, i dag, markedet bruker orgel sveisemaskin flere og flere bedrifter. På grunn av sine unike fordeler, har blitt brukt på mikro og små deler av presisjonssveising. Fremveksten av laserutstyr med høy effekt åpnet et nytt felt innen lasersveising. Oppnådd et lite hull-effekt som det teoretiske grunnlaget for dypsmeltende sveising, i maskineri, bil, stål og andre industrielle felt har fått et stadig bredere spekter av bruksområder. Wuhan Jinmi Laser har vært dedikert til forskning og produksjon av avansert laserutstyr for skoleundervisning, og gir funksjonelt og lettbetjent industrielt laserutstyr for de fleste studenter, kombinert med avansert teknologi i inn- og utland for Kinas institusjoner for høyere læring , militære foretak for å gi lasersveising, skjæring, kledning og merking utstyr.


