


I feltet Electric Vehicle (EV) -produksjon er lasersveising en grunnleggende teknologi som gir høy presisjon, pålitelighet og effektivitet i kobling av batterisceller og samleskinner. Lasersveising kan produsere celler og batterikomponenter av jevn kvalitet og muliggjøre mer komplekse og høyere ytelse EV-batteridesign. For å utnytte de ubestridelige fordelene ved lasersveising, er det imidlertid noen viktige faktorer som må vurderes før batteriproduksjon begynner, fra verktøy til kvalitetssikring (QA).
Velg klemmetode
Det er to grunnleggende tilnærminger til verktøydesign for å trykke samleskinner eller samlerplater på celleterminaler: loddemaske eller enkeltcelleklemme. Valget av disse to klemmemetodene har stor innvirkning på produksjonseffektivitet og tilpasningsevne.
Loddemaskering gir hastighet og effektivitet ved å klemme ut sammenslåingen til flere celler samtidig, men ulempen er at dimensjonale toleranser må være strammere for å sikre tilstrekkelige samleskinne-til-celle-kontakt over et stort område. I kontrast kan enkeltcelleklemme imøtekomme større variasjoner i cellearrangement eller geometri, forenkle produksjonen og redusere kostnadene. Imidlertid kommer denne fleksibiliteten på bekostning av hastighet. Lasersveising kan gi høye sammensveishastigheter for sammensveising av sammensveising, noen ganger overstiger et dusin celler per sekund, men tregere klemmemetoder begrenser sveisehastigheter.

Sørg for nøyaktig plassering av enheten
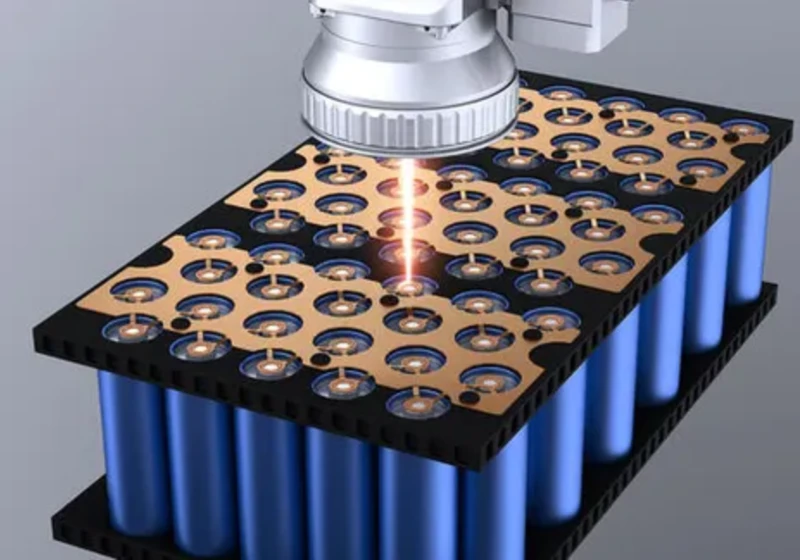
Lasersveising er en usedvanlig presis prosess, og plasseringen av batteriscellene må være konsistent og presis for å sikre ensartede sveiser. Variasjoner i arrangementet av celler i batteripakken kan føre til feiljusterte sveiser eller utilstrekkelig sveiseinntrengning, og kompromittere strukturell integritet. Strammere celleholderdesign reduserer generelt variasjoner i celleposisjon, men kan utgjøre en risiko for overkompresjon og celleskade under installasjonen. Optimalisering av batteripakkeutformingen og minimerer hull ved hjelp av justering Guides forbedrer tilgjengeligheten og kvaliteten på sveisen.
Å designe samleskinner handler ikke bare om ytelse
Å designe en effektiv samleskinne eller nåværende samler er mer enn bare å optimalisere elektrisk ytelse. Tykkelse bestemmer stivhet og fleksibilitet, og faktorer som tykkelse har innvirkning på både verktøyet og optimale laserparametere. Tykkere samleskinner, vanligvis brukt i prismatiske celler, har strøm effektivt, men er vanskelig å bøye for å ta kontakt med batteriterminalene. I tillegg øker tykkere materialer laserens penetrasjonstid.
Busbarmateriale er en spesiell vurdering når du designer EV -batteriets buslinger. Kobber har lenge vært et valg av materiale for samleskinner og andre EV -batterifunksjoner på grunn av dens gode elektriske ledningsevne. Imidlertid vinner aluminium popularitet som et alternativ til kobberbusleler på grunn av de gode elektriske egenskapene, samtidig som du reduserer vekten på batteripakken. Busleskinner i aluminium er vanligvis halvparten av vekten av kobberbusleler.
Heldigvis kan lasere designet spesielt for EV -batterisveising opprettholde høye sveisehastigheter og utmerket sveisekvalitet for et bredt spekter av samleskinneutforminger og materialer. Batterisveiselasere gir typisk en svært fokusert bjelke med høy strålekvalitet, noe som gir rask sveisegjerning uten en stor varmepåvirket sone.
Planlegging for krav til batteriavhending
Med millioner, om ikke milliarder, av buslinne-til-cellesveiser som blir laget av EV-batteriprodusenter hvert år, er effektiv automatisering kritisk. Det er mange faktorer som driver batteridesign, men plasseringen av terminalene i en sylindrisk celle er et godt eksempel.
Sylindriske celler kan utformes med de positive og negative terminalene på toppen, eller med den positive terminalen på toppen og den negative terminalen på bunnen. Valget av disse to designene bestemmer produksjonshastighet og kompleksitet. Den tradisjonelle topp-/bunndesignen forenkler Busbar -design, men krever et ekstra cellehåndteringstrinn for å snu monteringen for den andre sveisen. Med introduksjonen av 4680 -cellen har topp-/toppdesignen blitt mer vanlig, noe som gir mulighet for raskere produksjonssykluser og mindre cellehåndtering, men krever presis sveisplassering innen tette toleranser, samt mer komplekse sammensatte sammensatte utbredelsesdesign.
Uavhengig av krav til batteridesign eller batterisveising, er lasersveising veldig egnet for automatisering. Et effektivt lasersveisesystem for elektrisk kjøretøy kan oppfylle kravene i forskjellige produksjonsstadier fra FoU til masseproduksjon, og kan oppfylle kravene til mugg og batterihåndtering.
Innlemme en robust kvalitetssikringsprosess
Lasersveising er en svært stabil og repeterbar prosess når de innkommende cellene har jevn overflatekvalitet og toleranser. Imidlertid, hvis det er uventede variasjoner i dimensjonale eller posisjonelle egenskaper, kan sveisefeil føre til. Feil sveiser kan føre til dyr omarbeiding eller skrot, og i verste fall katastrofale svikt i sluttproduktet. Derfor er det nødvendig å måle nøyaktig og effektivt og teste hver samleskinne-til-terminal sveis.
Destruktiv testing gir nøyaktige resultater, men er kostbart og måler ikke hver sveis. Metoder som fotodioder måler hver sveis når den utvikler seg, men gir bare indirekte målinger med suboptimale resultater. EV-batteriprodusenter vender seg i økende grad til sveisemåling i sanntid. Sveisemålemålingstiltak i sanntid måler kritiske faktorer som sveisedybde direkte under sveiseprosessen, og gir svært nøyaktige data sammenlignbare med destruktiv testing. I tillegg kan trending av sveisemålingsdata oppdage prosessdrift, og hjelpe batteriprodusenter med å forhindre uakseptable sveiser i fremtiden.


